装载机配重材料选用指南 从铸铁到复合材料的全面解析
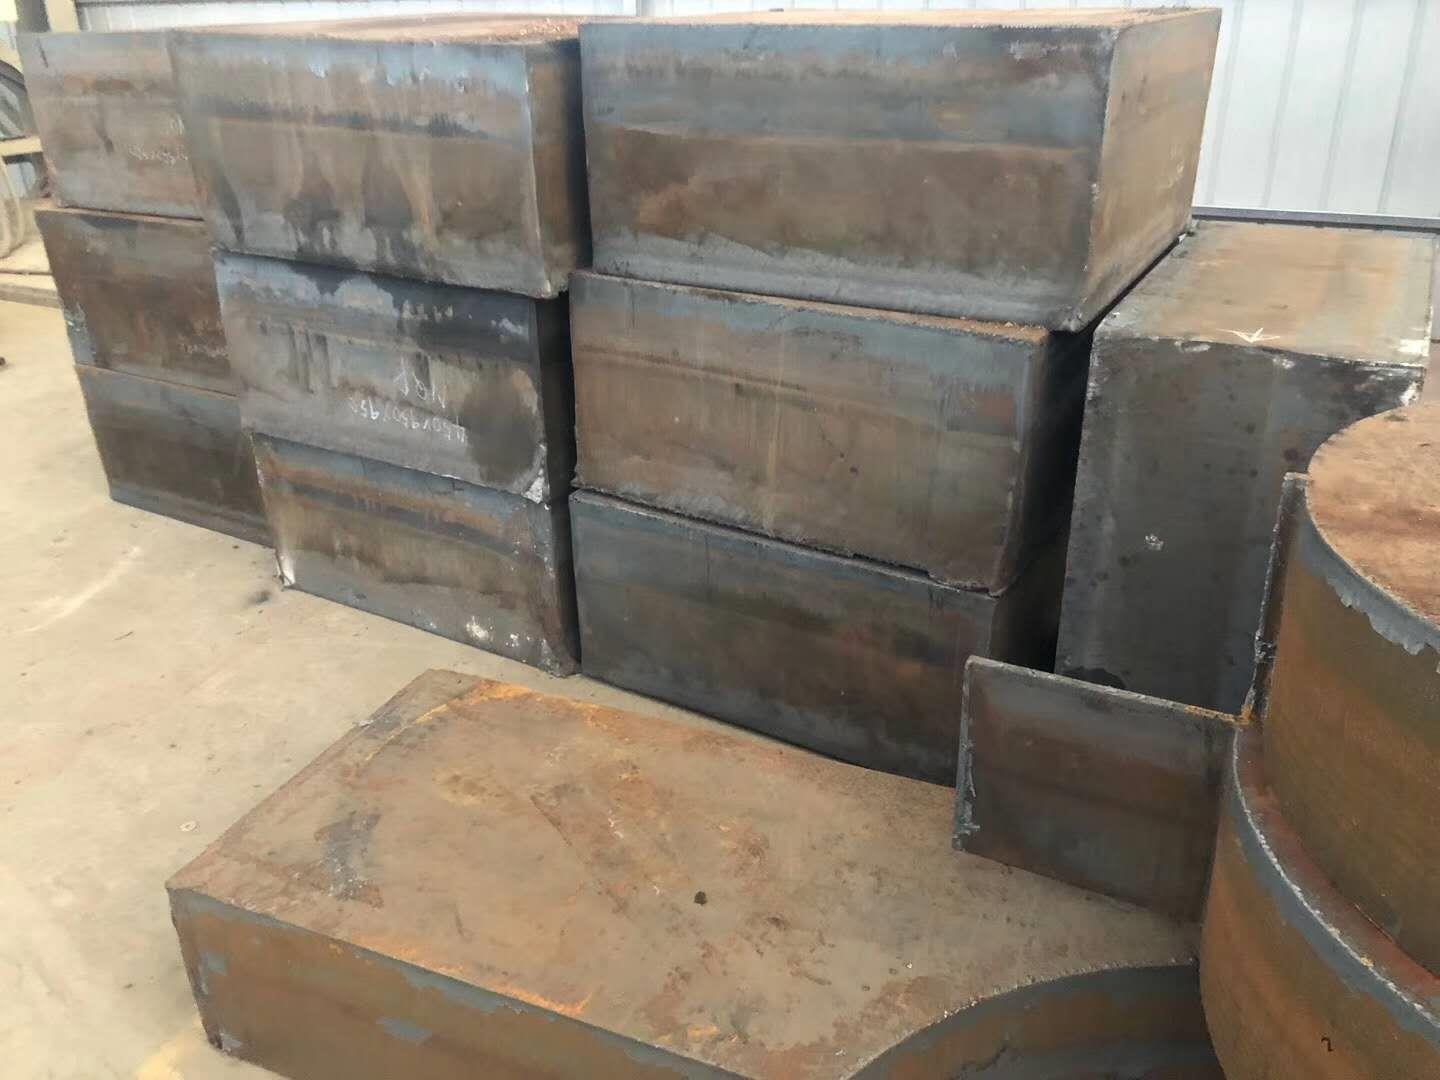
一、配重的作用与基本要求\n\n装载机作为一种重型工程机械,其作业过程中需要频繁进行铲掘、举升和运输,对整机的稳定性和抗倾覆能力有着严苛要求。配重(Counterweight)正是安装在机器尾部的重要部件,通过平衡前端工作装置和铲斗内物料的重量,使整机重心保持在合理范围内,避免前倾或侧翻事故的发生。\n\n对配重材料的基本要求包括:\n\n- 高密度:单位体积质量大,在有限空间内提供足够的配重效果。\n- 高强度与韧性:能够承受冲击、振动和极端气候的交变载荷,不易断裂。\n- 耐腐蚀性:适应露天矿场、港口、砂石场等恶劣环境,防止锈蚀导致重量变化或结构失效。\n- 经济性与可加工性:成本可控,便于铸造、焊接或组装,并易于回收利用。\n- 环保性:符合日益严格的环保法规,避免使用有毒有害物质。\n\n## 二、铸铁:传统主力配重材料\n\n在很长一段时间里,灰铸铁和球墨铸铁都是装载机配重不可替代的首选材质。它们之所以被广泛采用,主要有以下几点优势:\n\n- 原材丰富、成本适中:铸造生铁来源广,生产工艺成熟。\n- 密度可控,大约是7.2~7.4 t/m³的密度,足以在中小吨位装载机有限的尾部空间内提供有效配重。\n- 铸造性能极佳:可将配重铸造成复杂的形状,尤其适合设计成的内置倒角、燕尾槽或圆弧过渡结构。\n- 吸收振动、降低噪音:铸铁对机身振动的阻尼作用优于钢材。\n- 兼作结构件:部分小型装载机直接将厚大铸铁件安装在后车架尾部。\n\n但铸铁配重也存在钝重、脆性大、焊接性差,若不注意防护则易在寒冷地区出现脆性断裂等问题,使其在恶劣作业条件下维护难度倍增。\n\n## 三、钢材:焊接结构降低维修成本\n\n除铸铁以外,碳钢板焊接结构配重是另一条熟悉的路线。采用Q235、Q345或NM400、NM500耐磨钢板,替换整体铸铁件,具备如下特点:\n\n- 延展性好,抗冲击能力强:遇磕碰、扳手相对不会碎裂,在矿山卸料时仍能完好。\n\n- 良好的可维护性与局部换新能力:可针对具体受损区域切割更换,而不是废弃整个厚重机腹块。\n\n- 内部可设置内仓或分腔:将不锈道轨废钢或高品位尾渣充填其间,更好地增大重量。\n\n很多专家以此生产出焊缝外壳—内部填料的钣金式配重件,既能做到尺寸准确,又控制在生产成本的一半左右。只是成本不及大块纯物质全精铸低效厚重制造的平衡块。但同时也有可能面临因形材用量中整张铁板比刚性好用但已完全填充满。\n\n国内有一定规模的典型商装机也最多应用此类壳体式配重新生产线\n\n例如钢铁材料采用优质碳素结构钢SM490A/ Q345B等级;焊接制成的各种尾部罩斗式的块铁按照机型灵活定做重约650kg至1350kg\n较多出售到土方装卸队大型基建中进行1点定点生产比机械报废吊尾使用于铸铁各一套为长这样工厂的推荐无下可以只代到配合线。这一重不设计选单算我们进行备调应配置附加说吗?等等内布科人至明信息严忽略先源不断大量使旧内部
以说吸而结合普通立式配重材料不用生产改造可在5t装载机安装.仅后期改包两整套变更如箱。
如若转载,请注明出处:http://www.maofazhongjingshi.com/product/44.html
更新时间:2026-09-20 14:29:38